
دیلونگ، یک تولید کننده قالب تزریق مستقر در چین با بیش از 30 سال تجربه در صنعت، راه حل های ابزار دقیقی را برای تولید بسته بندی پلاستیکی با حجم بالا ارائه می دهد. راقالب 96 حفره 29 25 Neck Pet Preform With Needle Valve Gateبرای تولید پریفرم PET، ترکیبی از طرحبندی با حفره بالا، سیستم دونده گرم کنترلشده و سازگاری با تجهیزات تولید خودکار برای پشتیبانی از خروجی ثابت برای برنامههای کاربردی بستهبندی نوشیدنی، غذا و مواد شیمیایی روزانه طراحی شده است.
یک قالب پریفرم PET با کارایی بالا مستقیماً بر راندمان تولید، ثبات ابعادی، استفاده از مواد و کیفیت بطری پایین دست تأثیر می گذارد. پیکربندی 96 حفره ای به سازندگان اجازه می دهد تا چندین پریفرم را در هر چرخه تزریق تولید کنند، در حالی که یک سیستم دونده داغ دریچه سوزنی به کنترل تحویل مذاب در دروازه های جداگانه کمک می کند. برای سازندگانی که از ماشینهای قالبگیری تزریقی نستال و اتوماسیون رباتیک پنج ایستگاهی استفاده میکنند، طراحی قالب مناسب میتواند از تولید پایدار و قابل تکرار پشتیبانی کند. این مقاله اصول کار قالب، انتخاب مواد کلیدی، مزایای مهندسی، معیارهای انتخاب، الزامات نگهداری، و ملاحظات عملی برای ارزیابی سرمایه گذاری قالب پریفرم PET با حفره بالا را توضیح می دهد.
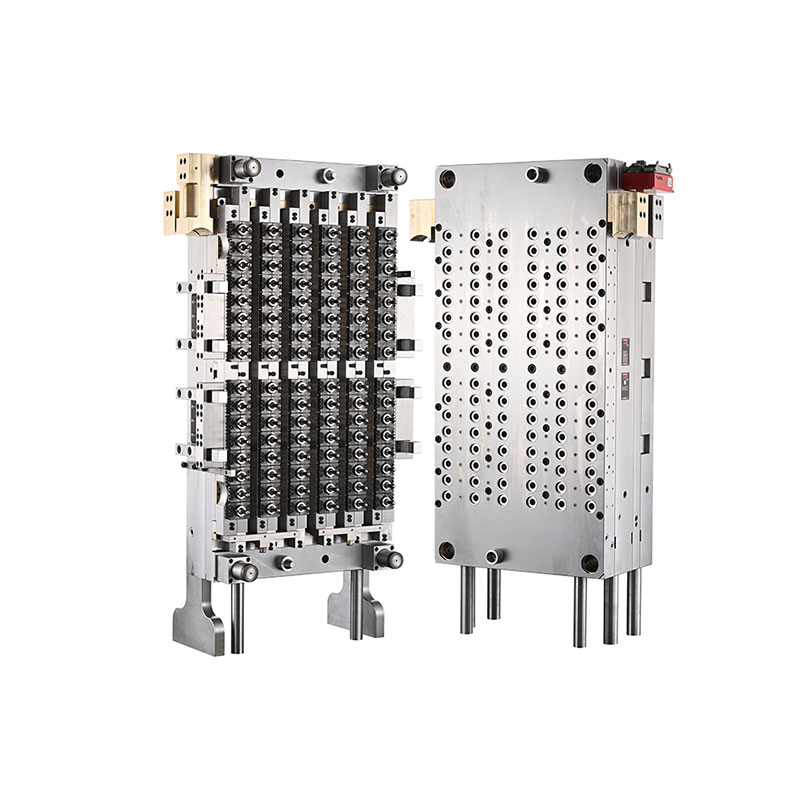
پریفرم های PET اجزای قالب گیری تزریقی هستند که متعاقباً دوباره گرم می شوند و در بطری ها یا ظروف دیگر قالب گیری می شوند. ابعاد، توزیع مواد، هندسه گردن و وضعیت سطح آنها بر عملکرد بسته بندی نهایی تأثیر می گذارد.
یک قالب 96 حفره ای شامل 96 موقعیت حفره جداگانه است که به یک سیستم قالب گیری تزریقی با پیکربندی مناسب اجازه می دهد تا 96 پریفرم را در یک چرخه قالب گیری کامل تشکیل دهد. این ترتیب به ویژه برای تولیدکنندگانی که به دنبال ظرفیت تولید قابل توجهی هستند بدون اتکا به ماشینهای قالبگیری مجزای متعدد مناسب است.
مشخصات گردن 29/25، طراحی انتهایی گردن مورد نظر را مشخص می کند. خریداران باید مشخصات دقیق نخ، ابعاد مهر و موم، سازگاری با بسته شدن و طراحی مربوط به پایان گردن را قبل از سفارش تأیید کنند. این جزئیات تعیین می کند که آیا پریفرم تمام شده با درپوش و فرآیند دمیدن بطری مطابقت دارد یا خیر.
بر اساس اطلاعات محصول Daelong، این قالب برای دستگاه های قالب گیری تزریقی نستال مجهز به سیستم ربات پنج ایستگاه طراحی شده است. سازگاری واقعی باید با مدل ماشین خریدار، ابعاد صفحه، ظرفیت تزریق و پیکربندی اتوماسیون تأیید شود.
در قالب گیری تزریقی با حفره بالا، توزیع PET مذاب به طور یکنواخت در تمام حفره ها یک چالش مهندسی عمده است. تغییرات در دمای مذاب، فشار، مقاومت جریان یا عملکرد دروازه میتواند باعث تفاوت در وزن، ظاهر و دقت ابعادی پیشفرم شود.
سیستم راهانداز داغ دریچه سوزنی از یک پین سوپاپ متحرک برای کنترل باز و بسته شدن دروازه استفاده میکند. این سیستم برای مدیریت ورود مذاب به هر حفره طراحی شده است و می تواند به تولید نواحی دروازه تمیزتر و پر کردن ثابت تری در صورت طراحی صحیح، نگهداری و هماهنگ با فرآیند تزریق کمک کند.
دیلونگ یک سیستم دریچه داغ سری PC-VG را برای این مدل مشخص می کند. نتایج نهایی به طراحی کلی رانر داغ، وضعیت پین سوپاپ، کنترل دما، تنظیمات تزریق، عملکرد خنک کننده و آماده سازی رزین PET بستگی دارد. خریداران باید آزمایش قالب و ارزیابی نمونه را برای تأیید عملکرد در شرایط عملیاتی واقعی خود درخواست کنند.
انتخاب مواد برای یک قالب پریفرم PET با حفره بالا ضروری است زیرا اجزای جداگانه ترکیبات مختلفی از گرما، فشار، اصطکاک و حرکت مکانیکی مکرر را تجربه میکنند. فولادهای ابزار مناسب و مواد دونده داغ به حمایت از ثبات ابعادی، مقاومت در برابر سایش و عملکرد طولانی مدت قابل اعتماد کمک می کند.
جدول زیر خلاصه ای از مواد و اطلاعات مهندسی منتشر شده توسط Daelong برای این قالب است.
| جزء | مواد مشخص شده | سختی منتشر شد | هدف مهندسی |
|---|---|---|---|
| حفره و هسته | فولاد آلمان 2316 | HRC 42-45; سخت شدن دقیق تا HRC 50-54 | هندسه پریفرم را تشکیل می دهد و از مقاومت در برابر سایش پشتیبانی می کند |
| حلقه گردن | فولاد آلمان 2316 | HRC 45-50 | رابط پایان و بسته شدن گردن را تشکیل می دهد |
| پین سوپاپ | فولاد SKD51 ژاپن | HRC 58-60 | باز و بسته شدن دروازه را کنترل می کند |
| نازل دونده داغ | مس بریلیم ایالات متحده | HRC 37 | از انتقال حرارت در مجموعه نازل پشتیبانی می کند |
| صفحه منیفولد | فولاد H13 | HRC 35-38 | از ساختار منیفولد دونده داغ پشتیبانی می کند |
| صفحه پایه | فولاد ابزار P20 | HRC 27-32 | پشتیبانی ساختاری را برای مونتاژ قالب فراهم می کند |
توجه: مقادیر سختی بالا مطابق با مشخصات منتشر شده در صفحه محصول است. خریداران باید گواهینامه های مواد نهایی، وضعیت عملیات حرارتی، مشخصات قطعات و سوابق بازرسی را در اسناد فنی تایید شده تایید کنند.
دیلونگ همچنین تحمل ماشینکاری 0.003-0.005 میلیمتر، قابلیت تعویض اجزا تا 90 درصد و هممرکز بودن ضخامت دیوار پیشفرم 0.0075± میلیمتر در L = 100 میلیمتر را گزارش میکند. اینها نکات مهم ارزیابی فنی هستند. روشهای اندازهگیری، مکانهای بازرسی و معیارهای پذیرش باید قبل از پذیرش تولید مورد توافق قرار گیرند.
مزیت اصلی پیکربندی 96 حفره ظرفیت آن برای تشکیل بسیاری از پریفرم ها در هر چرخه است. هنگامی که با یک دستگاه تزریق با اندازه مناسب، پر کردن متعادل، خنک کننده موثر و کنترل خودکار جفت می شود، این طرح می تواند به تولیدکنندگان کمک کند تا بازدهی را افزایش دهند و در عین حال از فضای کف تولید بهتر استفاده کنند.
با این حال، تعداد واقعی پریفرم های قابل قبول تولید شده در ساعت به زمان چرخه، در دسترس بودن دستگاه، پایداری فرآیند، تعمیر و نگهداری برنامه ریزی شده و درصد قطعات رد شده بستگی دارد. بنابراین برنامهریزی تولید باید از دادههای آزمایشی تأیید شده به جای شمارش حفره به تنهایی استفاده کند.
وزن پریفرم ثابت، ابعاد گردن و ضخامت دیواره برای قالب گیری کششی پایین دست ضروری است. تفاوت بین حفره ها ممکن است منجر به توزیع نابرابر مواد، استحکام ناسازگار بطری یا افزایش نرخ دفع شود.
یک دونده گرم که به خوبی مهندسی شده است، اجزای قالب با دقت تولید شده و خنک کننده متعادل می تواند به کاهش این تغییرات کمک کند. نمونه برداری معمول و شناسایی حفره برای تشخیص مشکلات قبل از اینکه روی یک دسته بزرگ تولید تأثیر بگذارد مفید است.
دیلونگ ساختار حفره قابل تعویض را به عنوان یکی از مزایای مهندسی قالب شناسایی می کند. اجزای قابل تعویض می توانند تعمیر و نگهداری هدفمند را ساده کنند زیرا ممکن است یک بخش فرسوده یا آسیب دیده بدون تعویض کل مجموعه قالب سرویس شود.
خریداران باید محدوده واقعی قابلیت تعویض، در دسترس بودن قطعات یدکی، روشهای تعویض و الزامات تأیید ابعاد را تأیید کنند. این جزئیات به تیم های تعمیر و نگهداری کمک می کند تا زمان خرابی را تخمین بزنند و موجودی های یدکی مناسب را آماده کنند.
تولید پریفرم با سرعت بالا به عملکردی بیش از تزریق بستگی دارد. تجهیزات جابجایی، خنک کننده، انتقال، بازرسی و دمیدن ربات باید با هم کار کنند. سازگاری با سیستم اتوماسیون در نظر گرفته شده به کاهش جابجایی دستی کمک می کند و از گردش کار تولید قابل پیش بینی تری پشتیبانی می کند.
پوشش گردن 29/25 و طرح 96 حفره ای این نوع قالب را به عملیات بسته بندی که به حجم قابل توجهی از پریفرم های PET نیاز دارد، مرتبط می کند. مناسب بودن بطری تمام شده به طراحی گردن، وزن پیشفرم، درجه رزین، هندسه بطری و شرایط پر کردن مورد نظر بستگی دارد.
هر روکش گردنی 29/25 با هر درپوش بطری یا خط پرکننده قابل تعویض نیست. سازندگان باید نقشه های بسته شدن، ویژگی های غیرقابل دستکاری، الزامات آب بندی و استانداردهای بسته بندی قابل اجرا را قبل از تعهد به طراحی قالب بررسی کنند.
انتخاب یک قالب با حفره بالا به جای مقایسه اعداد حفره یا قیمت خرید به تنهایی نیاز به بررسی سیستم کامل تولید دارد. یک قالب فنی مناسب باید با دستگاه، رزین، طراحی بطری، هدف تولید و منابع نگهداری موجود در کارخانه مطابقت داشته باشد.
برای جزئیات بیشتر محصول، قالب پریفرم PET گردن 96 حفره 29/25 Daelong با دریچه سوپاپ سوزنی و طیف وسیع تری از محلول های قالب پریفرم PET آن را بررسی کنید.
حتی یک قالب با مهندسی دقیق نیاز به تعمیر و نگهداری منظم برای حفظ عملکرد ثابت دارد. در یک سیستم 96 حفره، یک مشکل کوچک که چندین حفره را تحت تاثیر قرار می دهد، می تواند تعداد قابل توجهی از قطعات معیوب را در صورت عدم شناسایی ایجاد کند.
تعمیر و نگهداری پیشگیرانه می تواند خرابی های غیرمنتظره را کاهش دهد و تعویض قطعات را قابل پیش بینی تر کند. فاصله نگهداری مناسب باید بر اساس شرایط تولید، کیفیت رزین، ساعات کارکرد، نتایج بازرسی و توصیه های سازنده باشد.
یک قالب پریفرم PET 96 حفره ای شامل 96 حفره قالب گیری است و می تواند تا 96 پریفرم در هر چرخه تزریق کامل تولید کند، زمانی که همه حفره ها به درستی کار می کنند. خروجی واقعی تولید به زمان چرخه، عملکرد ماشین و نرخ پذیرش محصول بستگی دارد.
تعیین 29/25 پیکربندی مورد نظر پایان گردن را مشخص می کند. ابعاد دقیق و رابط بسته شدن باید با استفاده از نقشه مهندسی تایید شده تأیید شود تا از سازگاری با درپوش و طرح بطری انتخاب شده اطمینان حاصل شود.
یک سیستم گیت سوپاپ سوزنی، ورود مذاب را از طریق پین های دریچه متحرک کنترل می کند. با طراحی و تنظیمات فرآیند مناسب، میتواند قوام دروازه را بهبود بخشد، از پر کردن کنترل شده پشتیبانی کند و عیوب خاص مربوط به گیت را در قالبگیری تزریقی با حجم بالا کاهش دهد.
دیلونگ سازگاری با ماشینهای قالبگیری تزریقی نستال مجهز به سیستم ربات پنج ایستگاهی را مشخص میکند. مدل دقیق ماشین و الزامات رابط باید قبل از سفارش تأیید شود، از جمله نیروی گیره، ظرفیت تزریق، ابعاد صفحه و جزئیات اتوماسیون.
مشخصات منتشر شده شامل فولاد آلمان 2316 برای حفره، هسته و حلقه گردن. فولاد SKD51 ژاپن برای پین سوپاپ؛ مس بریلیم برای نازل دونده داغ؛ فولاد H13 برای صفحه منیفولد؛ و فولاد ابزار P20 برای صفحه پایه. الزامات نهایی مواد و سختی باید در مشخصات خرید تأیید شود.
سازندگان باید دمای دونده داغ، پارامترهای تزریق مناسب، خنک کننده موثر و سطوح قالب گیری تمیز را حفظ کنند. نمونه برداری منظم حفره به حفره و نگهداری پیشگیرانه به شناسایی انحرافات قبل از ایجاد رد گسترده کمک می کند.
نقشه پایانی گردن، وزن و ابعاد پریفرم، کاربرد بطری مورد نظر، مدل دستگاه تزریق، هدف تولید، مشخصات رزین، الزامات اتوماسیون و برنامه تحویل ترجیحی را ارائه دهید. این جزئیات به سازنده کمک می کند تا سازگاری را ارزیابی کند و یک پیشنهاد دقیق تر تهیه کند.
یک قالب پریفرم PET با حفره 96 با سیستم دروازه سوپاپ سوزنی می تواند سرمایه گذاری ارزشمندی برای تولیدکنندگان بسته بندی باشد که به دنبال ظرفیت تولید بالا، کیفیت پریفرم قابل تکرار و سازگاری با عملیات قالب گیری تزریقی خودکار هستند. ارزش بلند مدت آن به مهندسی دقیق، مواد مناسب، پر کردن و خنککننده متعادل، یکپارچهسازی دستگاه قابل اعتماد و نگهداری منظم بستگی دارد.
دیلونگ تجربه خود را در تولید قالب های تزریقی با طراحی محصولی که برای تولید پریفرم PET با حجم بالا در نظر گرفته شده است ترکیب می کند. قبل از تصمیم گیری برای خرید، سازندگان باید نقشه های فنی را ارزیابی کنند، سازگاری دستگاه را تأیید کنند، و معیارهای پذیرش واضح را برای آزمایشات قالب و تحویل نهایی تعیین کنند.
به دنبال راه حل قابل اعتماد قالب PET برای خط تولید خود هستید؟ با Daelong تماس بگیریدبرای بحث در مورد مشخصات گردن 29/25، طراحی پریفرم، پیکربندی ماشین و الزامات خروجی. از صفحه محصول دیدن کنید یا با ما تماس بگیرید تا جزئیات فنی و قیمت متناسب با نیازهای تولید خود را درخواست کنید.


